En la manufactura de piezas de polímero, caucho o fundición a presión (die-casting), fundamentales en el sector de refacciones de motocicleta y componentes industriales, el verdadero corazón de la operación no es la máquina inyectora: es el molde.
El diseño y estado técnico del herramental determina la precisión dimensional, la ausencia de rechupados o rebabas y la estabilidad estructural de cada pieza. En importaciones B2B de gran volumen, autorizar la producción masiva sin una auditoría técnica del molde es el camino más directo hacia tasas de desecho elevadas, demoras en entregas y sobrecostos por reparaciones de emergencia en origen.
Los riesgos invisibles de un herramental sin auditar
Un molde con fallas de diseño o desgaste prematuro genera defectos sistemáticos que no siempre se aprecian a simple vista durante las primeras pruebas:
- Desviaciones por Tolerancia Térmica: Canales de enfriamiento mal diseñados dentro del molde provocan enfriamientos desiguales. Esto resulta en piezas alandadas, alabeadas o con deformaciones estructurales al enfriarse fuera de la máquina.
- Desgaste Prematuro del Acero: Fabricantes de bajo costo suelen utilizar aceros no tratados o de menor dureza (P20 en lugar de aceros calificados como H13 o S136). Esto acorta la vida útil del herramental, generando rebabas y perdida de tolerancia dimensional a mitad de un lote de 50,000 unidades.
- Puntos de Estrés y Marcas de Inyección: Ubicaciones incorrectas de los puntos de entrada (gates) o de los pines extractores causan marcas visibles, puntos de fragilidad mecánica y fallas por fatiga bajo uso real.
Los 4 pasos de la auditoría técnica de moldes en origen
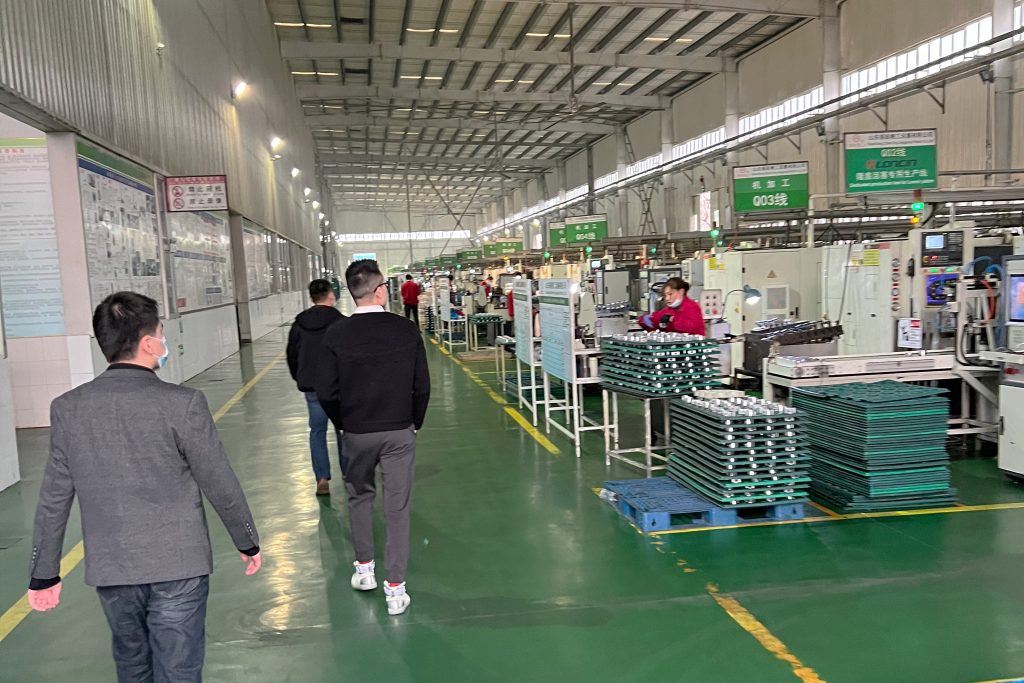
Para asegurar que el herramental garantice una producción masiva fluida y estandarizada, en ESCO Industry aplicamos un protocolo de inspección técnica en la planta del fabricante antes de dar la orden de producción:
1. Verificación del Acero y Certificado de Colada
Revisión documental y espectrométrica de la dureza del acero del molde (HRC) para confirmar que cumpla con los ciclos de vida contratados (p. ej., moldes de 500,000 o 1,000,000 de disparos).
2. Análisis de Flujo e Inyección (Moldflow Analysis)
Simulación y verificación técnica de cómo el material fundido llena las cavidades, asegurando que no existan atrapamientos de aire, líneas de soldadura débiles o presiones excesivas que degraden la materia prima.
3. Inspección del Sistema de Venteo y Extracción
Evaluación física de las salidas de gas y pines de expulsión para evitar rebabas por exceso de presión o marcas mecánicas que afecten la estética y funcionalidad de la pieza final.
4. Prueba T1 (First Off Sample / Muestra de Primera Inyección):
Medición dimensional de las primeras piezas inyectadas mediante equipos ópticos y CMM (Máquina de Medición por Coordenadas) para validar que las cotas coincidan al 100% con los planos 3D del cliente antes de autorizar el corrido masivo.
Conservar la propiedad y el mantenimiento de tu patrimonio industrial
En proyectos OEM de marca propia, el molde es un activo de tu empresa. Una auditoría formal en planta no solo valida la calidad de la pieza, sino que establece un protocolo de mantenimiento preventivo que el fabricante en Asia debe cumplir entre lote y lote (limpieza de cavidades, lubricación y rectificado).
Supervisar el herramental en la etapa de desarrollo elimina la causa raíz de los defectos de fabricación, transformando la incertidumbre en un proceso industrial predecible, repetible y altamente rentable.
En ESCO Industry gestionamos el desarrollo, auditoría y control de tus moldes en Asia: nos aseguramos de que la ingeniería en origen responda con precisión técnica a las exigencias de tu mercado.
👉 ¿Vas a desarrollar nuevos componentes o herramentales en Asia? Contáctanos y aseguremos la precisión técnica de tu proyecto desde la matriz.